
一个客户投诉,翻了三天工单——涂装质量追溯为何如此难?
发布时间:2026-11-12 浏览量:2
周一早上八点二十,质量部老张桌上摆着三样东西:一份客户投诉函,一摞发黄的工单,一杯凉透的茶。
客户要马上给答复:这批货膜厚不均、附着力不达标,产品已经掉漆。对方要求立刻给出完整的质量说明,不然整批货都要退回。老张先查工单,一查就是三天。
这不是老张一个人的困境。很多涂装车间里,这样的情况时刻都在重演。
涂装是质量追溯里最难啃的那块骨头
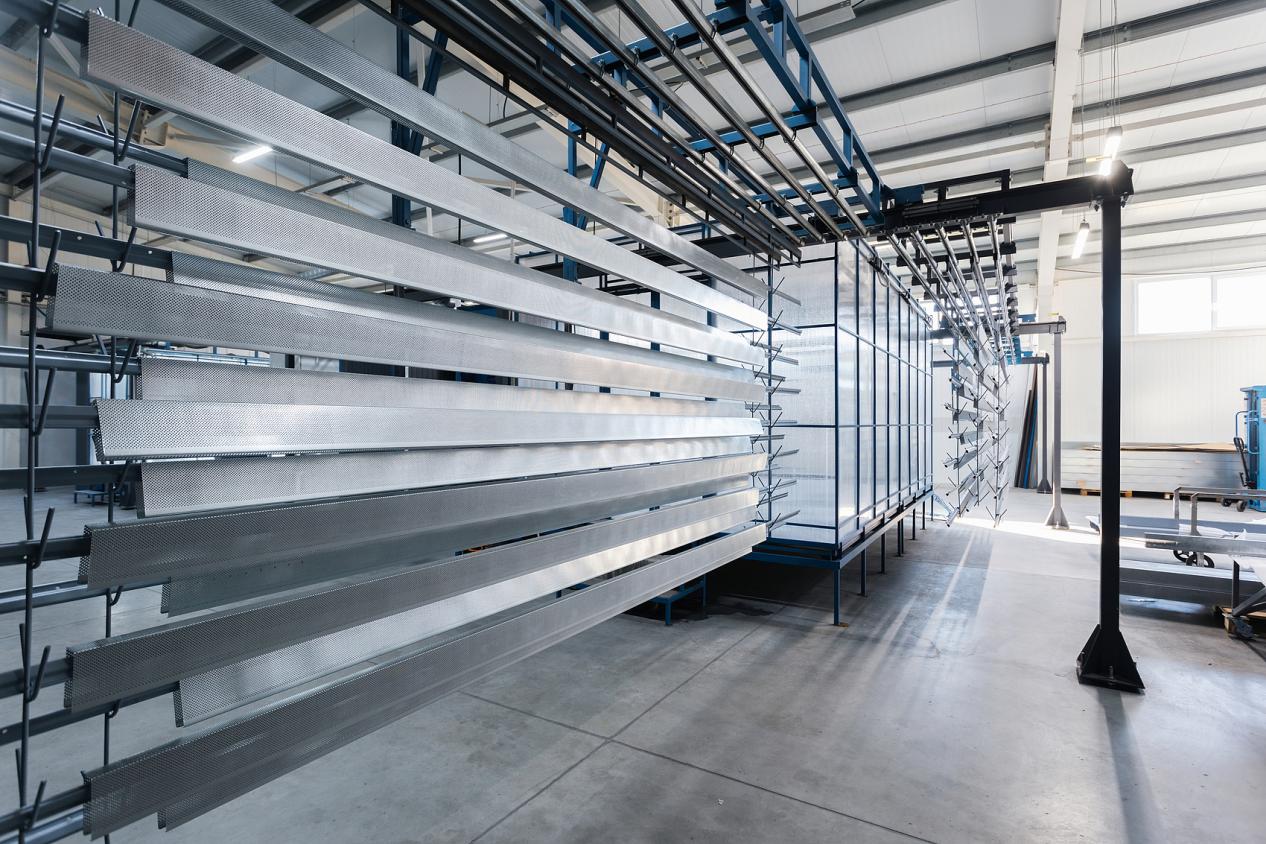
机加工出问题,量一把卡尺就知道;焊接出问题,剖开看熔深。涂装不行,它天生是个黑箱:前处理过七八道槽,脱脂、酸洗、磷化的参数都在悄悄变;电泳的电压、槽温、固含量牵一发动全身;烘干固化那几十分钟的曲线,决定涂层最后的结合力。参数不在纸上,散在十几台设备的仪表、PLC和班组长脑子里。
于是追溯变成拼图:从仪表抄一段,从笔记本翻一页,从回忆里捞一句,再拼出一条“大概是”的因果链。
更麻烦的是,一批货混着不同客户、不同材质,一件产品要过十几个工位、几十双手。工单只告诉你这一批做了什么,告诉不了你这一件经历了什么。
很多工厂的追溯,最后都停在一句话上:参数都在范围内,可能是客户使用环境的问题。写这话的人,自己也未必信。
追溯难,根子不在记录,在证据链
很多企业上了追溯系统,最后用成一本电子台账:工单、检验结果都录进去了,工艺参数还是靠人抄、靠人填。数据是人给的,责任落不到设备头上;记录是事后补的,时间戳没有意义。
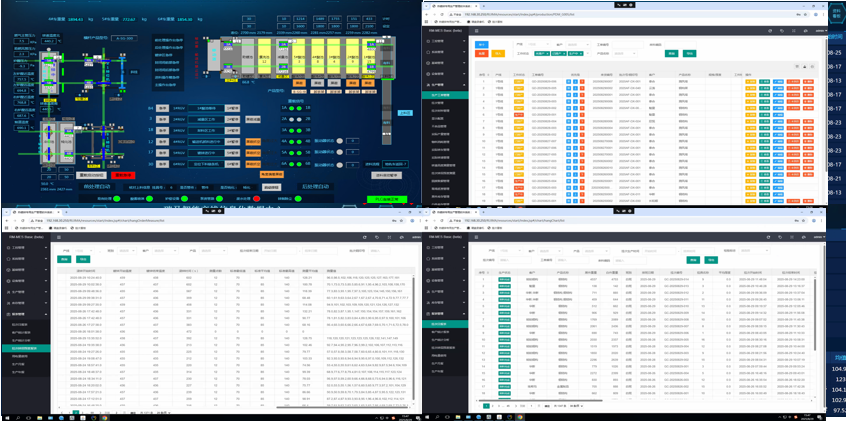
真正的追溯,要的不是“有一份记录”,而是“有一条证据链”:每道工序、每一分钟的温度、浓度、电压,谁操作,在哪台设备上,检验结果多少——由设备说话,自动落库,事后不可改。
链子建起来,处理投诉的方式就变了。输入产品码,时间轴铺开:几点进的脱脂槽、浓度多少、谁调的;电泳电压有过四分钟异常波动;固化炉二段比下限低了六度,链速被人调快过。
原因不用猜,它自己会浮出来。
数据要长在产线上,不是贴在产线旁边
瑞马智能跟传统设备商不一样的地方就在这里:采集点不是投产之后打的补丁,而是产线设计阶段长进去的器官。
上料工位扫码枪一响,身份就建立了:订单号、材质、批次、挂具号、膜厚要求一并绑定,它在系统里有了自己的时间轴。
前处理每道槽的浓度、温度、液位实时采集,越过工艺窗口自动标记;电泳电压、槽温按秒归档;固化炉分段记录温度曲线和链速;膜厚、附着力、盐雾结果由检测工位回写进档案。
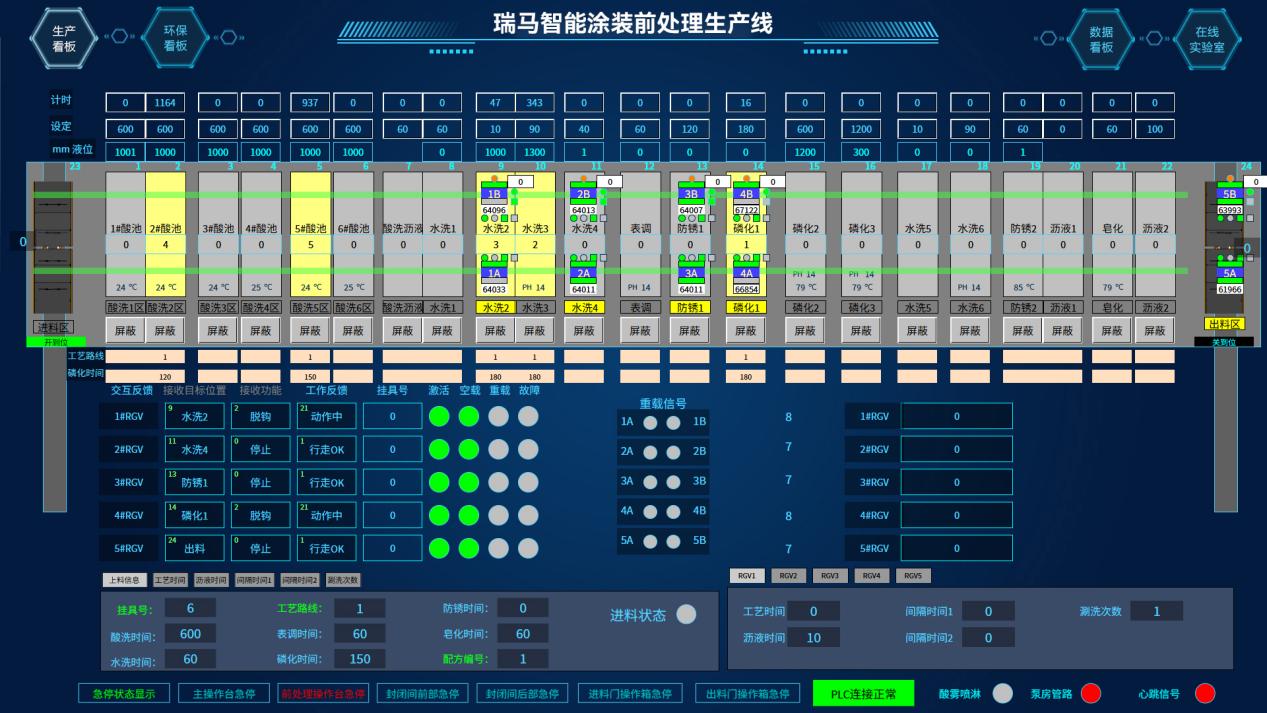
人、机、料、法、环落在同一个时间戳上。系统能回答的不是“哪批货有问题”,而是“第三十七件产品,在固化炉二段,链速被调快,保温时间少了四分钟”。
参数超差,系统当场提醒,不合格品在工序内就被拦住,不用等到客户现场掉漆才回头查。质量成本从索赔返工前移到拦截预防。
老张那三天,放在这样的产线上大概三分钟:输入批次号,出来一份带时间戳的档案,哪台设备、哪个参数、哪个班次,清清楚楚。
最后说句实在的,涂装追溯难,难的往往不是技术,是愿不愿意把“说不清”变成“说得清”。用经验兜底、用态度补锅,过去糊得过去;但客户越来越专业,索赔越来越贵,一笔说不清的账,赔掉的可能不止一单生意。
产线信息化不是给人看的大屏,而是出事那天,你能不能在几分钟里把真相摊在桌上。
瑞马智能要做的,就是让每一件产品带着自己的档案走完全程——从第一道槽,到成品下线。
