
涂装产线为什么容易翻车?90%的质量缺陷,根源都在这里
发布时间:2026-11-06 浏览量:6
做涂装生产的朋友,大概率都经历过这种无力时刻:工件顺利走完喷涂、烘干,下线看着光鲜完好,可没过多久就出状况,漆膜起泡、掉皮,盐雾测试不达标,客户直接退货。
很多工厂第一时间盯着喷枪、油漆、固化炉找原因,换贵的涂料、调喷涂参数、反复改烘烤曲线,投入不少精力,不良品依旧断断续续冒出来。
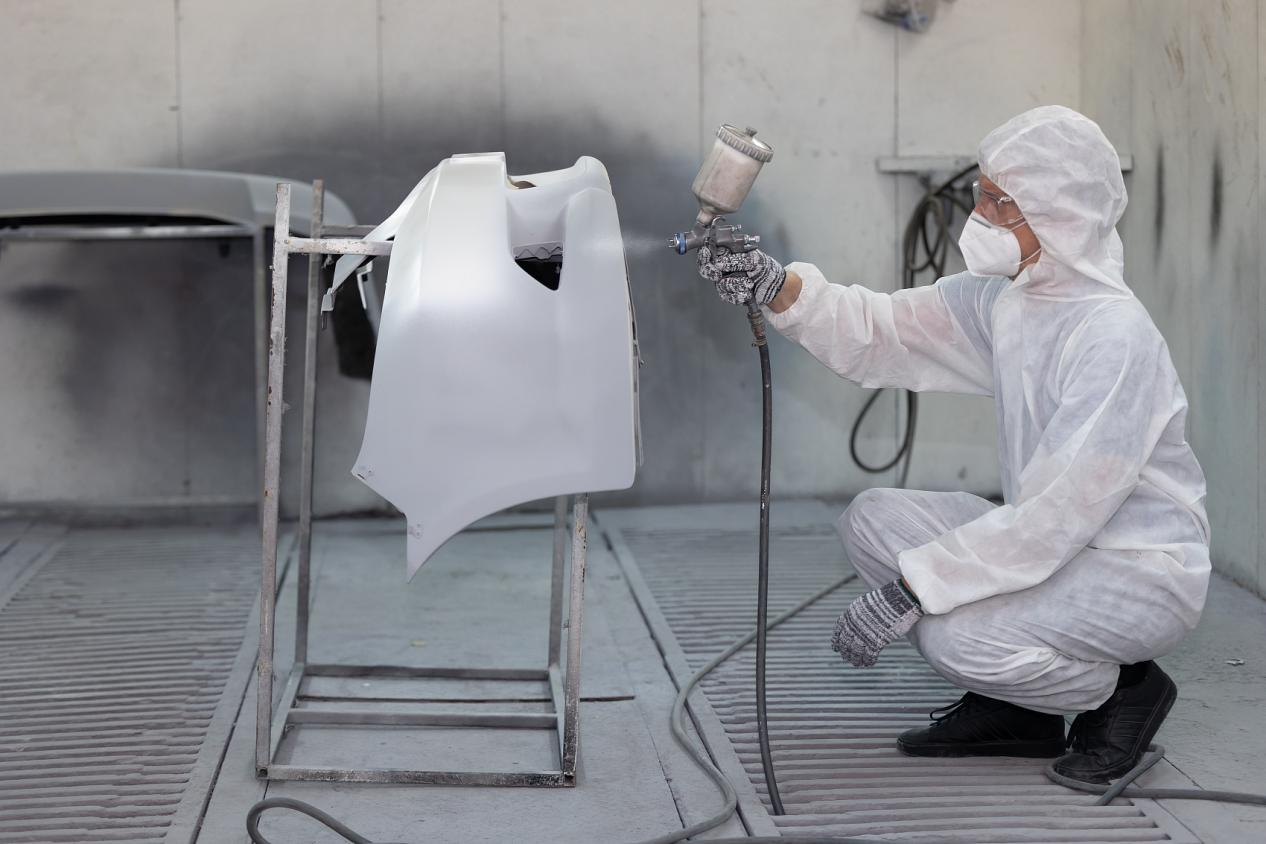
其实行业里一个很现实的规律:涂装线上九成质量问题,并不是面漆喷涂环节导致的。漆面只是最终呈现的结果,很多隐患,早在喷涂之前就已经埋下。
基材表面藏污纳垢,漆面只是“贴上去”,不是“长上去”
涂装的底层逻辑,是油漆牢牢附着在金属基材表面。但工件在冲压、焊接、机加工、转运过程中,会带上油污、切削液、灰尘、手印以及氧化皮。这些污染物很多薄到肉眼看不见,却会形成一层隔离层。
如果前处理不到位,油漆喷上去,只是附着在污染物表面。刚完工看不出差别,等到受热、受潮之后,问题集中爆发:漆面出现缩孔、针孔,存放一段时间后漆膜成片脱落。
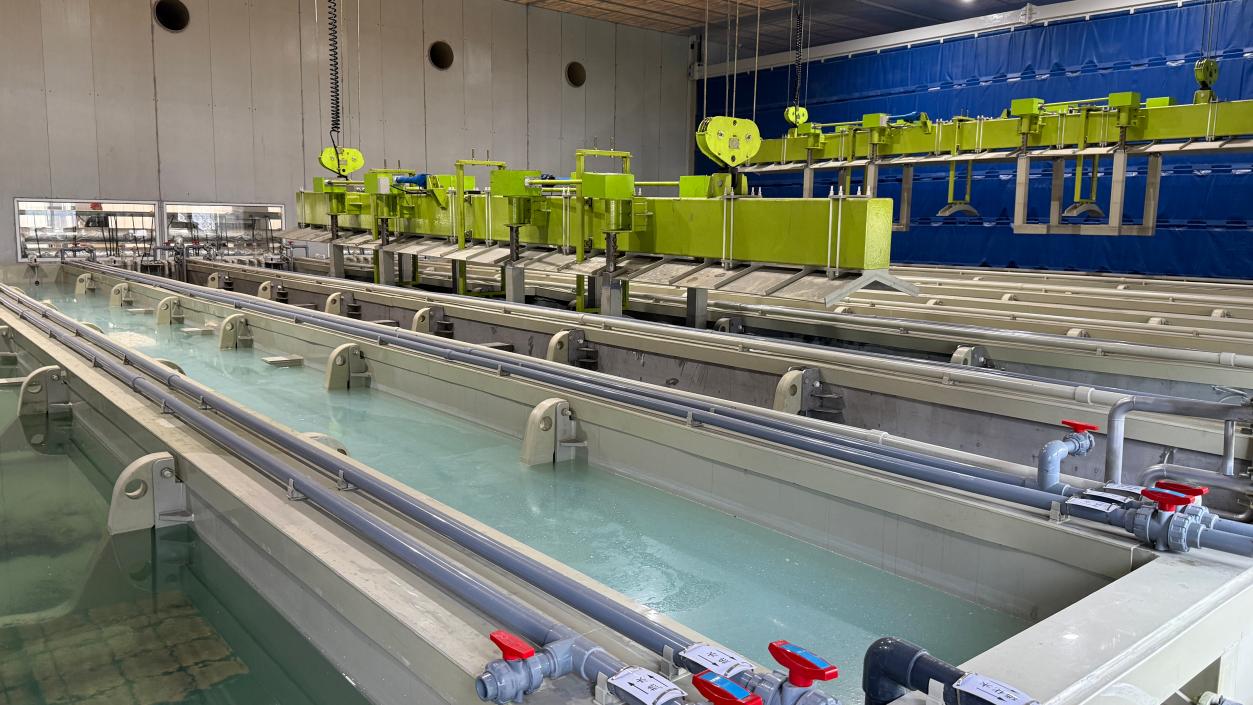
不少老旧涂装产线前处理段配置简单,喷嘴堵塞没人及时清理,槽液长期不更换、浮油堆积;管材内腔、焊缝、折弯死角清洗不到位,污染物悄悄残留。这批货良品率看着还行,下一批就批量翻车,品质完全没有保障。
转化膜工艺波动大,附着力和防腐能力直接打折
干净的基材,只是基础。想要漆膜耐腐、粘得牢,需要一层均匀稳定的转化膜,也就是大家常说的磷化或者硅烷处理。这层膜就像基材和油漆之间的过渡层,给漆膜提供附着支点。
而很多产线的转化工序全靠人工经验把控:槽液浓度、温度、处理时长全凭师傅定时检测调整。换班、夜班人手松懈的时候,参数很容易跑偏。
参数不稳带来两种结果:膜层太厚,表面挂灰粗糙,漆面颗粒多;膜层太薄,附着力不足,防腐性能大打折扣。如果冷轧板、镀锌件、铝材混线生产,还用同一套工艺,缺陷更是会集中爆发。品质时好时坏,排查起来毫无头绪。
稳定良品不难,一套协同的智能产线是关键
所有痛点总结下来:涂装品质稳定,靠单点修修补补治标不治本,需要一套整体协同的产线方案。
瑞马智能在涂层技术领域深耕多年,依托流体动力学、温度场与热工控制、智能自控等底层核心技术,沉淀覆盖前处理、转化、电泳、喷涂等全链条的完整涂层工艺能力,可根据客户基材类型、工件结构、防腐等级、交付节拍与环保要求,定制适配的工艺路线与成套产线方案,从工艺源头规避各类质量风险。
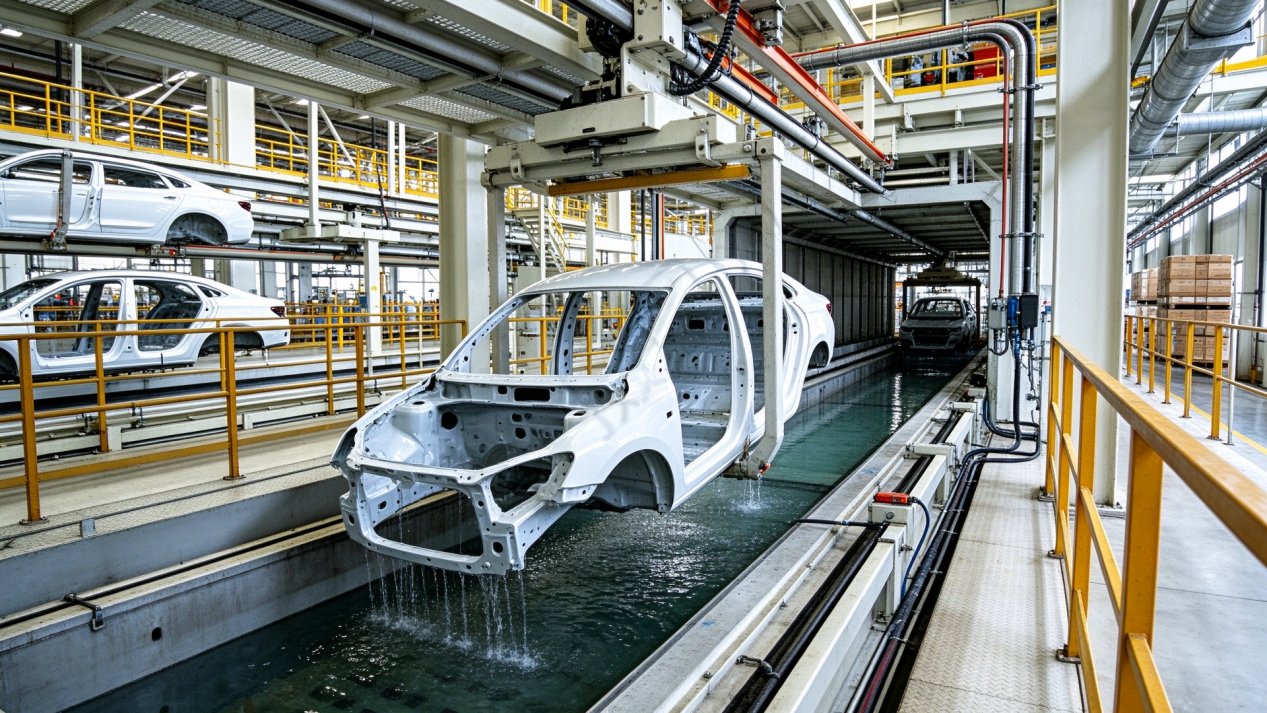
瑞马智能针对涂装场景打造的成套产线,面向钣金件、管材、钢结构件等行业,采用模块化集成设计,前处理、电泳、喷涂工序节拍匹配,解决多设备拼接带来的工艺断层;配套环保处理系统,兼顾合规生产与能耗控制。同时配套智能控制系统,槽液各项参数自动监测调节,不用人工反复值守取样。支持多材质工件快速切换工艺配方,保障转化膜均匀稳定。
涂装从来不是“喷好漆就完事”。好的漆面,是整套产线每一道工序稳定输出的结果。与其等缺陷出现之后紧急救火,不如从产线源头做好设计,降低返工损耗,稳住良品率,守住交付口碑,实现长期降本增效。
