镀层如何做到稳定可控?瑞马智能“双闭环技术”赋能板带热镀锌生产线
发布时间:2026-10-27 浏览量:10
高端热镀锌板带是新能源、光伏、建筑钢结构、家电面板领域的核心防腐材料。市场对产品的要求,早已不止于“能镀上”,而是追求全幅面、整卷全程镀层均匀稳定。
但在实际生产现场,产线提速、规格切换、锌锅成分波动、板形扰动,都会直接造成镀层厚薄不均。局部过厚带来锌料浪费,局部偏薄降低防腐寿命,边部增厚、头尾段超差,更是制约高端订单交付的共性瓶颈。传统单一闭环控制,受工艺滞后、多变量耦合影响,很难同时兼顾动态响应与稳态精度。
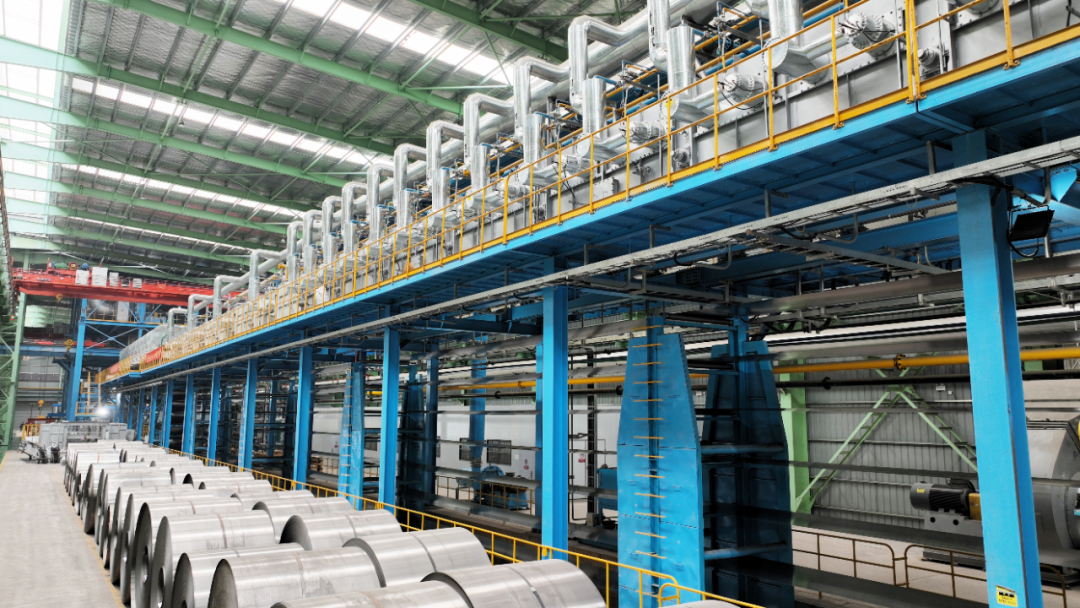
瑞马智能双闭环镀层控制系统,针对板带热镀锌生产线工况深度开发,打通前馈预控与实时反馈调节,从机理模型到装备执行,实现镀层厚度高精度、高一致性可控输出。
行业痛点:为什么镀层均匀如此难控?
板带热镀锌生产线是一套强耦合、大滞后的复杂工艺体系。板带速度波动、锌铝镁合金液相黏度变化、气刀压力-刀距-刀高协同偏差、基板板形扰动,多重变量互相影响。
想要拿到稳定的高端产品,就不能只做“事后修正”,必须建立预测-执行-检测-自学习的完整控制链路。
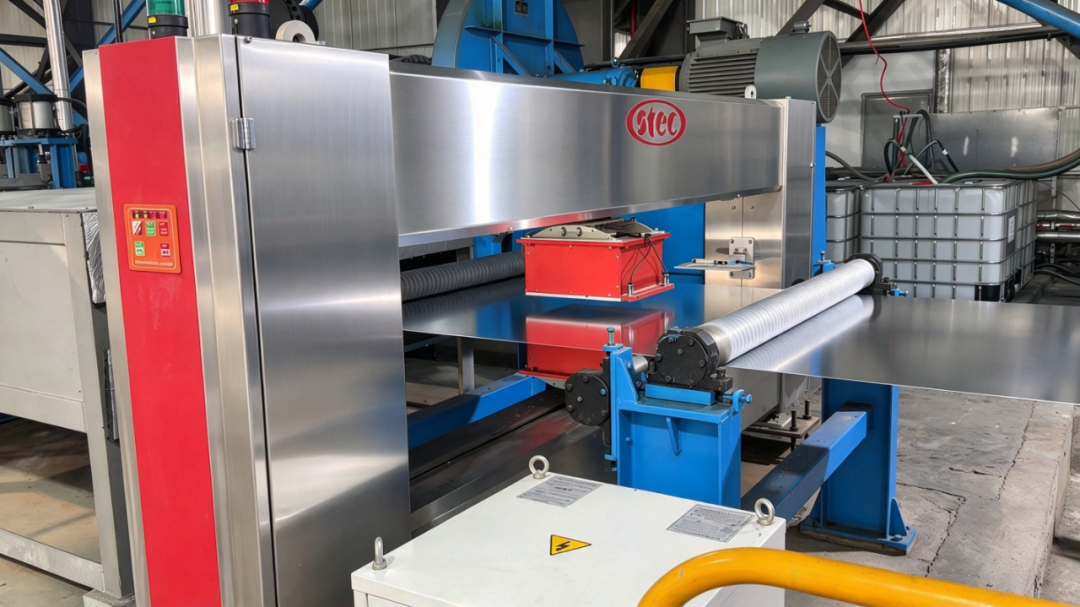
双闭环镀层控制:前馈+反馈协同,双重保障镀层品质
瑞马智能双闭环镀层控制,分为工艺前馈闭环与在线检测反馈闭环两大层级,两者联动运行,破解了单一控制的滞后短板。
01.工艺前馈闭环:提前预判 动态预调
基于瑞马智能沉淀的海量工艺机理模型,系统实时采集板带运行速度、锌锅温度、合金成分、基板规格、气刀工况等数百项工艺数据,在扰动发生前完成参数预计算。
在换卷、升降速、规格切换瞬间,自动输出气刀压力、刀距、刀高等目标设定值,提前完成执行机构调节,避免卷头、卷尾出现镀层突变。
02.在线检测反馈闭环:实测修正 持续收敛
产线后端在线镀层测厚设备持续采集板带横向、纵向镀层实测数据,回传给控制系统,与目标镀层重量做比对。针对前馈模型与现场实际工况的微小偏差,闭环回路实时微调执行机构,持续收敛厚度误差,完成二次精准修正。
两套闭环互相配合:前馈负责应对动态大扰动,反馈负责稳态精细修正,既解决速度变化、规格切换的剧烈波动,又保证稳态生产下全卷、全幅面镀层均匀性,适配普通镀锌、铝锌硅、锌铝镁等多品类镀层生产需求。
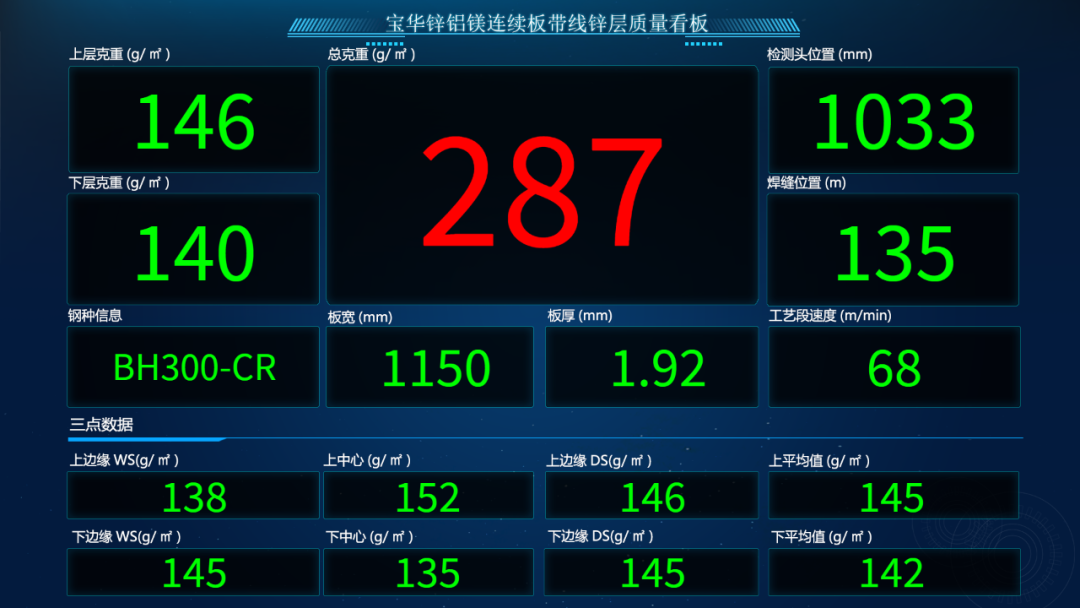
落地价值:品质、成本、柔性同步提升
降低锌铝镁合金消耗:镀层稳定贴近规格下限生产,避免“宁厚勿薄”带来的合金原料浪费,实现吨材合金消耗优化,直接降低产线运营成本。
减少人工干预,降低操作门槛:规格参数库内置多套产品模型,切换牌号时自动调用对应控制策略,减少对资深操作工经验依赖,降低人为失误带来的质量缺陷。
适配锌铝镁特种镀层柔性生产:针对锌铝镁合金液相流动性、成膜特性,完成模型专项适配,解决锌铝镁产线长期存在的镀层控制难题,实现一条产线兼容普通镀锌、锌铝镁多产品柔性切换生产。
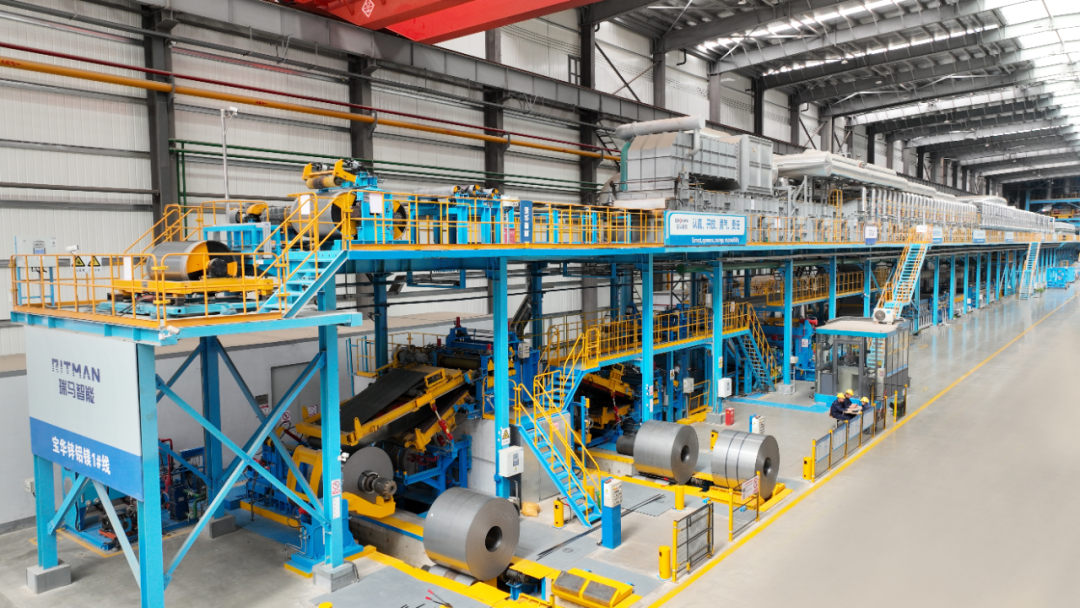
装备是骨架,工艺是内核,智能控制是大脑
镀层均匀可控,从来不是单靠某一台设备就能实现,而是装备设计、工艺机理、算法模型、现场数据的系统性协同。瑞马智能持续深耕板带热镀锌成套技术,把实验室级的工艺模型落地到工业产线,帮助客户实现从“经验生产”走向“数据驱动生产”,以稳定品质构筑市场核心竞争力。
